Zprávy
Domov / Zprávy / Zprávy průmyslu / jak vyrobit polyesterové vlákno: Aplikace, kritéria výběru a praktické pokyny


jak vyrobit polyesterové vlákno: Aplikace, kritéria výběru a praktické pokyny
Oct 14,2026
Co je Tex v textilu? Jednotka lineární hustoty, kterou musí znát každý kupující
Oct 07,2026
Vysvětlení materiálu pohovky: Jak porovnat trvanlivost, typy tkaní a cenu
Sep 30,2026
Vysvětlení netkaných textilií: Jak se lepené textilie liší od tkaných a pletených textilií
Sep 23,2026
Vysvětlení materiálu Spandex: Vlastnosti roztažení, poměry mísení a frézovací praxe
Sep 09,2026Polyesterové vlákno je polyethylentereftalát (PET), kondenzační polymer vytvořený ze dvou petrochemických monomerů: purifikované kyseliny tereftalové (PTA) a monoethylenglykolu (MEG).
Některé starší řady stále používají dimethyltereftalát (DMT) místo PTA. Výsledný polymer je identický, ale cesta DMT uvolňuje methanol jako vedlejší produkt, takže moderní závody na výrobu vláken preferují PTA, která během esterifikace produkuje pouze vodu.
PET jakostní vlákna je definován vnitřní viskozitou (IV), běžně 0,60 až 0,70 dl/g. Pryskyřice nad 0,72 dl/g je tužší a lépe se hodí pro jakost lahví, zatímco pod 0,55 dl/g se tavenina stočí na vlákno příliš slabé na to, aby bylo možné spolehlivě dloužit.
Aditiva vstupují před zvlákňováním: oxid titaničitý vytváří polomedý nebo zcela matný lesk, předsměsi poskytují zbarvenou barvu a tepelné stabilizátory chrání polymer během tažení za vysokých teplot.
Méně běžná varianta, polycyklohexylendimethylentereftalát (PCDT), používá jiný glykol a nabízí lepší odolnost pro čalounické příze. Více než 95 % celosvětově vyrobeného polyesterového vlákna je PET, takže zde popsaný proces začíná a končí u tohoto polymeru.
Polymerace probíhá před zvlákňováním a konzistence této fáze určuje vše, co následuje.
MEG a PTA nejprve reagují při 190 až 230 °C pod tlakem za vzniku bis(2-hydroxyethyl)tereftalátu, meziproduktu s nízkou molekulovou hmotností. Druhý stupeň probíhá při 260 až 280 °C za téměř vakua, protože přebytek MEG se oddestiluje a polymerní řetězce rostou. Sloučeniny antimonu, titanu nebo germania katalyzují reakci a proces se zastaví, když tavenina dosáhne cíle IV.
Roztavený PET je poté vytlačován do provazců, ochlazen v chlazené vodě a nasekán na třísky o velikosti zhruba 3 až 4 mm. Třísky jsou krystalizovány a sušeny na vlhkost pod 30 ppm, než mohou být znovu roztaveny. Voda napadá PET při teplotě zvlákňování a štěpí molekulární řetězec, takže mokrý čip znamená slabé vlákno.
Tavné zvlákňování přeměňuje sušené PET třísky na kontinuální filament v jedné nepřerušované operaci a je to nejrychlejší krok v celém řetězci.
Hlavní pákou je rychlost navíjení: vyšší rychlost vtiskne vláknu více molekulární orientace, což snižuje později potřebný poměr dloužení a vytváří přízi s jiným profilem smrštění.
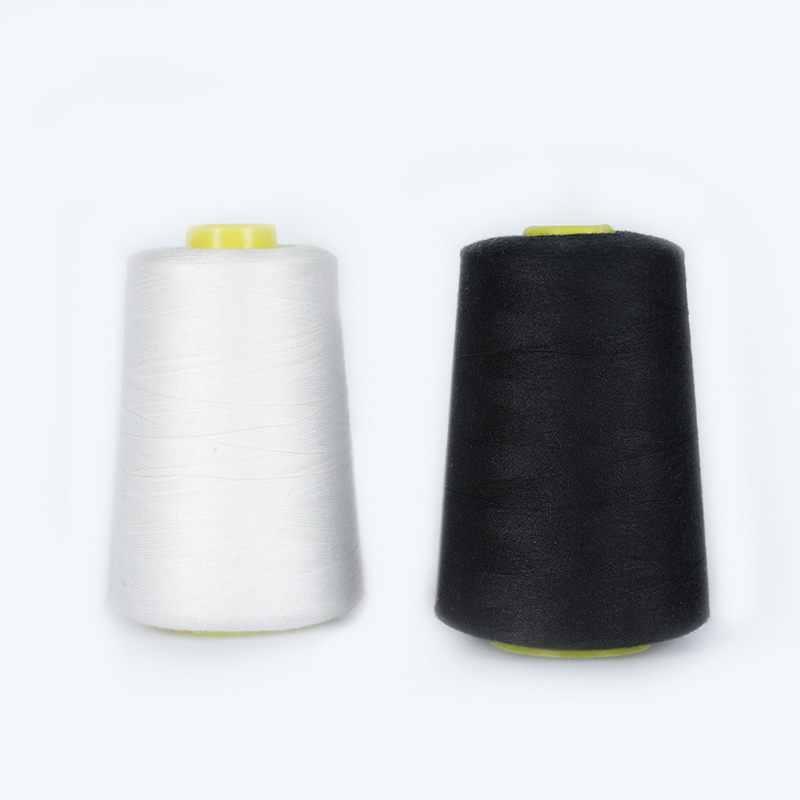 Polyesterová šicí nit s nízkou průtažností a měkkou texturou Tato polyesterová šicí nit nabízí nízkou tažnost, žádnou elasticitu a dobrou stálobarevnost. Hodí se do diskuse o tažení, protože jeho mechanické vlastnosti jsou utvářeny orientací vlákna a rychlostí navíjení. Zobrazit produkt →
Čerstvě spřádané vlákno je příliš slabé a příliš pružné na přímé použití a tažení je mechanický krok, který řeší oba problémy.
Mezi zahřátými galetovými válci je příze natažena na 3 až 5 násobek své původní délky. Polymerní řetězce se orientují podél osy vlákna, houževnatost stoupá z přibližně 1,5 na 4,0-5,5 g/d a prodloužení při přetržení klesá z více než 100 % na 20-40 %. Teplota tahu, rychlostní poměr a relaxační zóna určují rovnováhu mezi pevností a smrštěním.
U příze 75D/36F je průměr otvoru zvlákňovací trysky blízko 0,2 mm a poměr dloužení je nastaven tak, aby konečné prodloužení zůstalo kolem 30 %; změňte kterýkoli parametr a pocit na dlani látky se změní, i když se nemění počet příze.
U oděvních přízí obvykle následuje fáze texturování. Texturování s falešným zákrutem ohřívá, kroutí a rozplétá vlákno, aby se vytvořilo zvlnění, zatímco texturování vzduchovým proudem ohýbá vlákna stlačeným vzduchem a vytváří měkčí, objemnější strukturu.
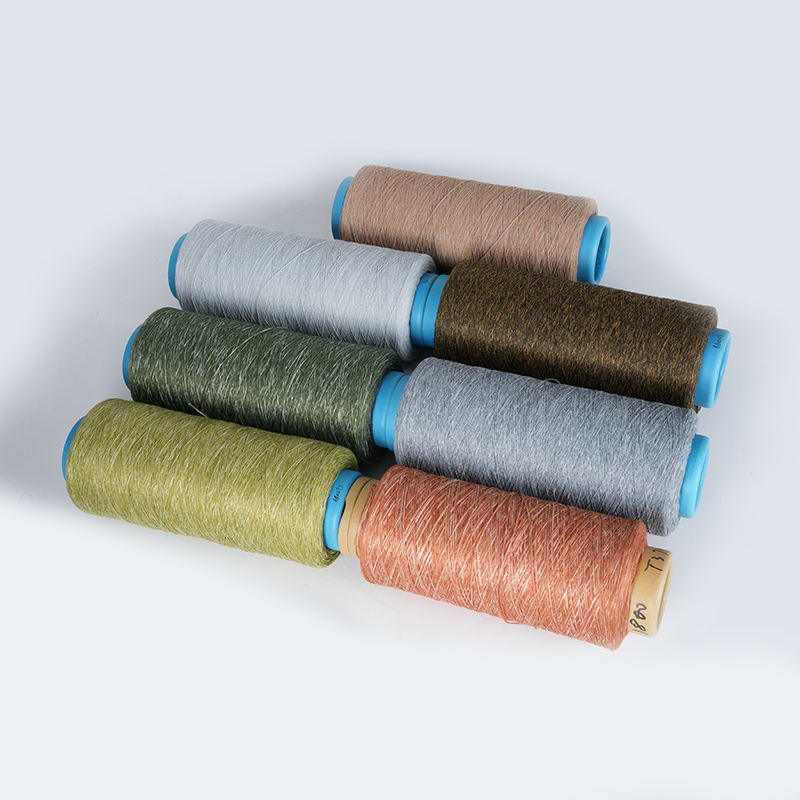 Barevná vzduchová texturovaná příze pro pletení a čalounění Vzduchem tvarovaná příze napodobuje staplové příze a může napodobovat vlnu, bavlnu nebo len. Je k dispozici v denierech, jako je 160D až 1800D, je užitečný pro koberce, polštáře a hnízda pro domácí mazlíčky, takže je relevantní volbou po fázích texturování. Zobrazit produkt →
Stejná polyesterová tavenina se může stát nekonečným nekonečným vláknem nebo střižovým vláknem nařezaným na pevnou délku a volba mění spíše tkaninu než jen přízi.
Souvislé prameny s hladkým, rovným povrchem. Nízká tendence k žmolkování, vysoká pevnost a křehký suk z něj činí výchozí nastavení pro sportovní oblečení, podšívky, záclony a šicí nitě.
Řezané délky 38 až 90 mm, krimpované a předené na bavlněných nebo vlněných systémech. Poskytuje teplejší, měkčí ruku, snadno se mísí s přírodními vlákny a dominuje fleecu, pleteninám a pracovnímu oděvu.
Výroba sponek přidává po tažení tři kroky: krimpování, tepelné nastavení na 120 až 180 C a řezání. Zvlnění dodává objem a soudržnost, tepelné nastavení uzamkne zvlnění na místě a délka řezu je přizpůsobena systému předení, který bude vlákno zpracovávat.
Polyester je specifikován spíše čísly než přídavnými jmény a pět parametrů pokrývá většinu praktických rizik získávání zdrojů.
| Parametr | Typický rozsah | Praktický dopad |
| Denier na vlákno | 1,5 až 6,0 | Ruční omak, látkový potah, jednotnost odstínu |
| Houževnatost | 4,0 až 5,5 g/d | Pevnost šití, odolnost lana a pásu |
| Prodloužení při přetržení | 20 až 40 % | Protažení a zotavení ve formě tkaniny |
| Horkovzdušné smrštění | 3 až 7 % | Stabilita při praní a žehlení prádla |
| Obnovení vlhkosti | 0,4 % | Rychlost schnutí, statika, chování při barvení nosičem |
Protože k barvení nemůže dojít při varu, oříznutí rohů v kvalitě polymeru se projeví jako změna odstínu dlouho předtím, než se objeví jako přetržení nitě. Před zahájením hromadné výroby proveďte malou zkoušku příjmu barviva na jakékoli nové šarži.
Většina polyesteru se barví ve formě příze nebo tkaniny, ale dopované vlákno se během spřádání barví, což zcela eliminuje barvicí lázeň a zlepšuje stálobarevnost.
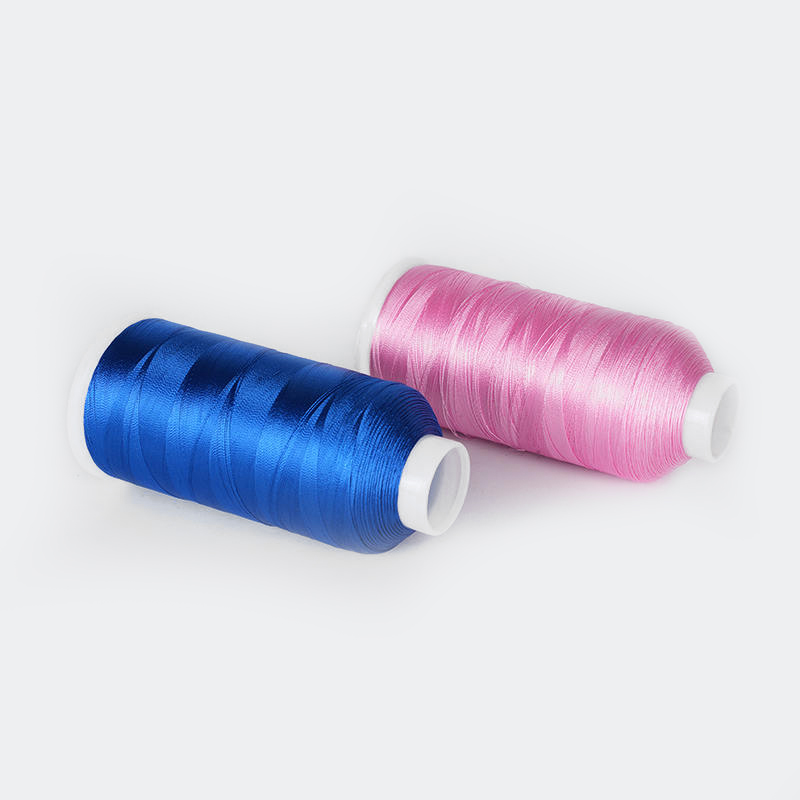 Polyesterová vyšívací nit s vysokou pevností a elasticitou Tato vyšívací nit vyrobená z polyesteru FDY je pevná, odolná proti vyblednutí, elastická a odolná proti mačkání. Doplňuje kontext vláken barvených dopováním tím, že nabízí odolnou možnost pro aplikace vyšívání. Zobrazit produkt →
Recyklovaný polyester jde téměř stejnou cestou a mění se pouze výchozí bod.
Post-spotřebitelské PET lahve se myjí, vločkují, suší a taví, poté se buď repolymerují, nebo se plní přímo do spřádací linky. Mechanicky recyklovaný rPET obvykle vstupuje s nižší IV než čerstvý čip, takže jej výrobci mísí s původním polymerem nebo provádějí polymeraci v pevném stavu, aby obnovili molekulovou hmotnost.
Certifikace GRS ověřuje tvrzení o recyklovaném obsahu, na kterém záleží, když značka hlásí emise textilu Scope 3 nebo sleduje poměry recyklovaných vstupů. Pro stranu suroviny viz jak se vyrábí recyklovaná příze a jaké suroviny se používají .
Panenský polyester vyžaduje MEG a PTA získaný z ropy, ale recyklovaný polyester nahradí až 100 % této suroviny spotřebitelskými PET lahvemi. Výsledné vlákno je stále PET se stejnými chemickými a mechanickými vlastnostmi.
PET začíná znatelně degradovat nad 300 C. Odstřeďování se udržuje těsně nad bodem tání, na nejnižší teplotě, která stále poskytuje stabilní tok, aby se chránila molekulová hmotnost a zabránilo se tvorbě gelu.
Spřádací linka vyrobí navinutou cívku během několika minut, ale kompletní řetězec od surového monomeru po vlákno připravené na tkaninu obvykle trvá jeden až dva dny, pokud je zahrnuta krystalizace, sušení, dloužení a tuhnutí.
Ne. Dloužené staplové vlákno má v podstatě stejnou houževnatost jako dloužené vlákno se stejným denierem, protože obě procházejí stejným krokem orientace. Rozdíl je hmatový, nikoli mechanická pevnost.
Vaše e -mailová adresa nebude zveřejněna. Požadovaná pole jsou označena *


